
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

L'INGEGNERE PARLA Ep.09: Analisi dei guasti hardware del portello marino: cerniere e chiusure
Noi di Andy Marine crediamo che la conoscenza pratica della produzione sia uno dei beni più preziosi costruiti nel tempo.
All'interno della nostra officina ci sono ingegneri, specialisti della produzione e tecnici esperti che hanno trascorso anni a lavorare con l'hardware marino in acciaio inossidabile, dalla selezione dei materiali e dalla microfusione di precisione alla lavorazione, lucidatura e controllo di qualità della catena di montaggio.
Molte di queste informazioni vengono apprese nel modo più duro attraverso la produzione quotidiana e i resi sul campo: capire perché una chiusura si blocca dopo una stagione in acqua, perché una cerniera scatta in corrispondenza dell'articolazione sotto l'impatto delle onde e quali sottili dettagli di fonderia e assemblaggio impediscono costose richieste di garanzia.
Tuttavia, questa conoscenza pratica è spesso conservata all’interno dell’officina e raramente raggiunge i costruttori di barche, gli architetti navali e i responsabili degli acquisti che prendono decisioni cruciali in materia di approvvigionamento.
L'INGEGNERE PARLA rappresenta il nostro impegno nel condividere questa esperienza di produzione nel mondo reale.
Attraverso questa serie, discutiamo di materiali, attrezzature, processi di produzione e lezioni sincere in officina dal punto di vista di un produttore di hardware marino dedicato.
L'INGEGNERE TALKS di oggi Ep.09 è presentato dall'Ingegnere Wu, scritto da me, l'editore.
Nella costruzione navale e nell'approvvigionamento di hardware, quando l'attrezzatura di coperta si guasta, la reazione immediata è spesso quella di incolpare la qualità del materiale, supponendo che qualcuno abbia fornito acciaio inossidabile di qualità inferiore o abbia saltato la protezione dalla corrosione.
Tuttavia, dopo aver esaminato innumerevoli attrezzature di coperta restituite dai cantieri navali e dai centri di assistenza in garanzia, il nostro team dell'officina vede una realtà molto diversa. L'hardware del portello, in particolare le cerniere del ponte, le chiusure a scatto, le serrature girevoli e gli anelli di trazione a incasso, raramente si guastano a causa della sola ruggine generale. Invece, i guasti prematuri in acqua sono quasi sempre causati da realtà meccaniche e geometriche:tasche che intrappolano l'acqua che privano l'acciaio di ossigeno, angoli acuti di fusione interni che concentrano gli urti delle onde, spessore irregolare delle pareti che causa porosità interna nascosta e interfacce di montaggio sottodimensionate che lacerano i nuclei compositi del ponte.
I portelli marini operano in una delle zone più difficili di qualsiasi nave. Vengono calpestati, chiusi sotto il mare agitato, cosparsi di nebbia salina e strofinati con prodotti chimici aggressivi. Quando l'hardware viene selezionato basandosi esclusivamente su una brillante foto del catalogo senza valutare come gestisce i carichi dinamici reali e il drenaggio, il fallimento è solo questione di tempo.
Questa guida condivide le nostre osservazioni pratiche in officina sul motivo per cui l'hardware dei portelli si rompe durante il servizio e cosa dovrebbero cercare costruttori di barche, progettisti e supervisori dell'assemblaggio per eliminare questi rischi prima che i componenti raggiungano la linea di produzione.
1. Cerniere del ponte: fratture dovute a fatica, trappole d'acqua e pericolo di spigoli vivi
I cardini del ponte su portelli motore pesanti, lazzarette e vasche del vivo sopportano continue sollecitazioni cicliche. Ogni volta che un'imbarcazione sbatte contro la prora del mare, l'intera massa del coperchio del portello esercita una violenta forza di leva a sbalzo direttamente sulla base della cerniera e sul perno di articolazione. Quando si ispezionano le cerniere rotte restituite dal campo, i guasti si concentrano quasi invariabilmente in due punti specifici:la giunzione a snodoEl'incavo della vite di montaggio.
Il fenomeno della "trappola d'acqua":
L'acciaio inossidabile di grado 316 si basa sul contatto continuo con l'ossigeno disciolto nell'aria ambiente per mantenere e riparare la sua microscopica pellicola protettiva di ossido di cromo. Quando il getto di una cerniera è progettato con tasche di montaggio piatte e incassate o spazi stretti e non drenati tra le nocche, all'interno è presente acqua di lavaggio e piscina con nebbia salina. Intrappolato in una sacca stagnante e priva di ossigeno, l’acciaio non può ricostruire il suo strato passivo. L'acqua salata stagnante diventa acida, dando inizio a corrosione interstiziale localizzata e vaiolatura che agisce rapidamente come punto di partenza invisibile per crepe da fatica sotto ripetuti colpi di onde dinamiche.
Angoli interni vivi e raccordi generosi:
Nelle fusioni in sabbia a basso costo o negli stampi per rivestimento scarsamente lavorati, la transizione tra l'aletta di montaggio piatta e lo snodo rialzato viene spesso lasciata con un angolo retto acuto. I carichi di impatto dinamico si concentrano direttamente lungo questa linea di tacca netta anziché disperdersi su tutto il corpo. Le cerniere in fusione a cera persa ben attrezzate incorporano raggi di transizione lisci e continui e piani di drenaggio inclinati per distribuire uniformemente i carichi d'urto consentendo allo stesso tempo all'acqua di mare di defluire immediatamente.
Bilanciamento dello spessore della parete di fusione:
In fonderia, se l'articolazione della cerniera viene fusa spessa e solida mentre il lembo di montaggio rimane sottilissimo, il metallo si raffredda in modo non uniforme nello stampo in ceramica. Questo differenziale di raffreddamento crea microscopici vuoti di ritiro nascosti proprio nella giunzione dove lo stress è massimo. Una lavorazione adeguata garantisce transizioni uniformi delle pareti, eliminando i vuoti interni della fusione prima dell'inizio della lucidatura.

Cerniera
Cerniere in acciaio inossidabile fuso per portelli marini, gavoni e pannelli di accesso al ponte.
VEDI CERNIERE IN FUSIONE →2. Chiusure a scatto e serrature girevoli: degrado della molla e bloccaggio meccanico
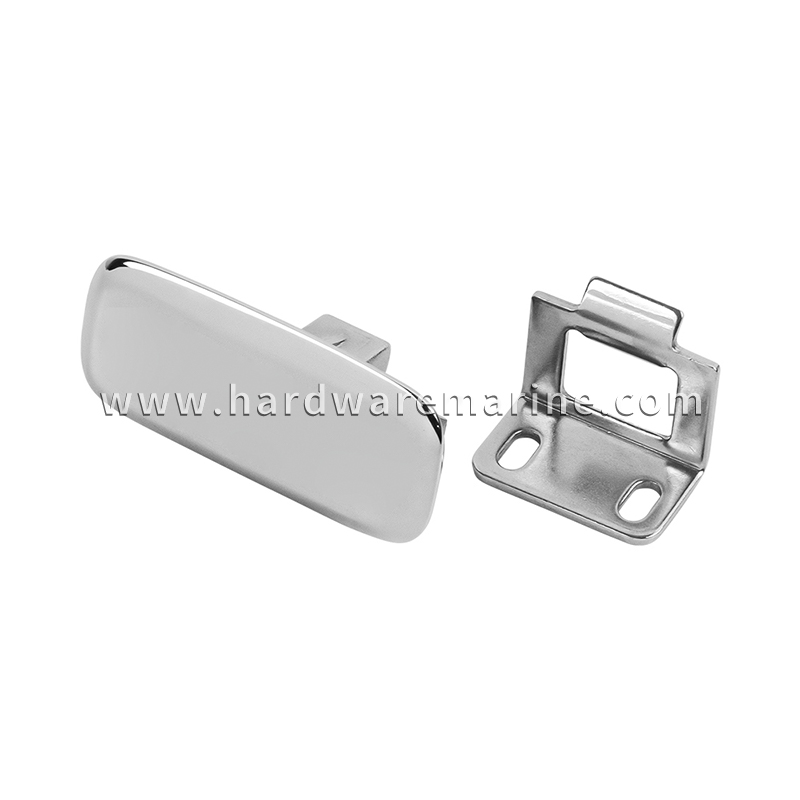
I meccanismi di chiusura sui portelli del pavimento, sulle porte della console centrale e sui vani delle esche sopportano migliaia di colpi di chiusura e continue vibrazioni dello scafo in corso. I due reclami sul campo più comuni da parte dei cantieri navali sono"la linguetta della chiusura è incastrata all'interno e non esce"E"la serratura girevole si allenta e non chiude il portello."
Perché le chiusure a scatto si legano:
- Corrosione della camera della molla interna:Mentre il corpo esterno della chiusura è in acciaio inossidabile 316 fuso, le molle di compressione interne sono spesso realizzate con filo per molle di qualità inferiore. Quando le camere di chiusura non sigillate intrappolano l'acqua salata, la molla subisce un rapido rilassamento o scatta completamente, lasciando il bullone scorrevole bloccato all'interno.
- Smussi delle camme grezze come fusione:Se la faccia di impegno smussata del chiavistello scorrevole viene lasciata ruvida o lucidata solo superficialmente, i ripetuti colpi contro la piastra di riscontro creano micro-grippature, causando attrito metallo su metallo che blocca rapidamente il meccanismo.
Perché girando le serrature si perde la compressione:
- Gioco dell'albero e usura eccentrica:Quando il gioco tra l'albero di rotazione centrale e l'alloggiamento è troppo ampio, le vibrazioni del motore provocano l'oscillazione dell'albero. Con il passare del tempo, il braccio della camma si usura in modo non uniforme contro la piastra di riscontro, danneggiando la trasmissione interna e perdendo la compressione sulla guarnizione del portello.
- Mancanza di fermi positivi:Senza il posizionamento positivo del fermo a sfera o le boccole di bloccaggio sintetiche, la vibrazione continua fa ruotare gradualmente la maniglia della chiusura dalla sua posizione bloccata, lasciando fuoriuscire l'acqua nei compartimenti asciutti.
Chiusura a scatto
Chiusure a molla per fissare portelli, porte e coperture di scomparti.
VISUALIZZA LE CHIUSURE SLAM →3. Anelli di trazione per montaggio a incasso: carichi di strappo e strappo del ponte
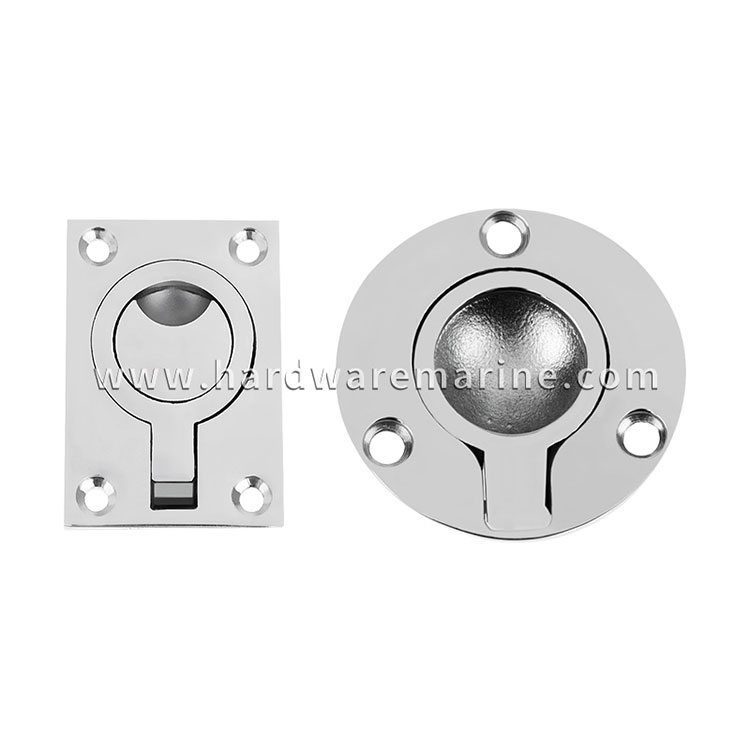
Gli anelli di trazione a filo sono progettati per essere perfettamente piatti su aree del ponte ad alto traffico, consentendo ai membri dell'equipaggio di sollevare pannelli del pavimento pesanti e dotati di guarnizioni, vasche del vivo e portelli della sala macchine. Tuttavia, il sollevamento di un portello pesante sigillato ermeticamente con gomma crea un'elevata resistenza allo sfondamento iniziale. I membri dell'equipaggio raramente tirano verso l'alto con forza calibrata; sussultano e afferrano l'anello in un angolo.
La vulnerabilità dei perni pivot a punto singolo:Un anello di estrazione a filo ruota su un perno di ritenzione orizzontale all'interno della coppa fusa. Quando si utilizzano perni sottodimensionati o borchie di ritenzione poco profonde, i carichi di strappo angolati piegano il perno, bloccando l'anello semiaperto o tagliando il perno sotto carichi pesanti.
Frantumazione del nucleo del ponte e rottura del gelcoat:Il secondo principale punto debole è l'interfaccia del deck. Le tazze a filo standard hanno flange perimetrali strette. Quando qualcuno tira con forza l'anello, la forza verso l'alto crea una forte azione di leva, spingendo il bordo della flangia esterna verso il basso come uno scalpello nel gelcoat in fibra di vetro. Il fissaggio degli anelli di trazione direttamente sui ponti compositi con viti per lamiera senza ampie piastre di supporto inevitabilmente schiaccia l'anima, rompe il gelcoat e provoca l'intrusione di umidità nel laminato del ponte.
Tirare gli anelli
Anelli di trazione da incasso per sollevare i portelli del ponte e le coperture degli armadietti.
GUARDA GLI ANELLI DI TIRATURA →4. Dettagli di fonderia e finitura: dove l'affidabilità dell'hardware è realmente costruita
Passeggiando nel nostro laboratorio di fusione, impari presto che la differenza tra un raccordo che dura dieci stagioni e uno che si guasta in dodici mesi dipende da operazioni che l'occhio nudo spesso trascura su un pezzo finito.
- Sbavatura completa lungo le linee di divisione:Nel punto in cui le metà dello stampo in ceramica si incontrano, lungo la linea di giunzione si formano microscopiche bave di colata. Se gli addetti alla finitura si limitano a lucidare l'esterno e lasciano bave ruvide all'interno delle nocche delle cerniere o delle svasature delle viti, quei bordi frastagliati agiscono come fattori di stress incorporati dove iniziano le crepe da fatica, intrappolando la polvere di lucidatura che arrugginisce rapidamente.
- Pulizia ad ultrasuoni completa e passivazione chimica:Una lucidatura a specchio meccanica ad alta brillantezza da sola non garantisce la resistenza alla corrosione: le ruote lucidanti possono spalmare microscopiche particelle di ferro e cera nelle microvalli superficiali. La vera durabilità marina richiede uno sgrassaggio completo a ultrasuoni seguito da un'accurata passivazione con acido chimico per dissolvere il ferro libero e ripristinare uno strato passivo ininterrotto e autoriparante su tutte le superfici interne ed esterne.
5. Lista di controllo della qualità e dell'accettazione in officina per i costruttori di barche
Per aiutare i supervisori dell'assemblaggio dello yacht, gli ispettori della qualità e i team di approvvigionamento a escludere l'hardware dei portelli ad alto rischio prima dell'installazione, il nostro team di ingegneri consiglia questo pratico protocollo di ispezione fisica in 4 fasi:
| Focus dell'ispezione | Cosa controllare con le mani e con gli occhi | Perché è importante sulla barca |
|---|---|---|
| 1. Raggi angolari e drenaggio | Controllare la giunzione tra snodo e aletta di montaggio. Cerca curve di transizione morbide e generose e incavi di fissaggio inclinati piuttosto che angoli retti acuti. | Elimina i punti di concentrazione dello stress sotto lo sbattimento delle onde; impedisce all'acqua stagnante di far marcire la pellicola protettiva passiva. |
| 2. Tolleranza e sensazione delle parti in movimento | Azionare manualmente le serrature e ruotare le serrature. Controllare che il ritorno della molla sia positivo e scattante senza forte attrito e assicurarsi che gli alberi rotanti non presentino oscillazioni laterali allentate. | Gli alberi allentati si aprono con rumore sotto le vibrazioni del motore; le lingue di chiusura ruvide scorticano e si legano dopo una breve esposizione all'acqua salata. |
| 3. Sottoscocca della flangia e resistenza del perno | Ispezionare la parte posteriore degli anelli di trazione e delle alette delle cerniere. Verificare che lo spessore della parete sia adeguato, la presenza di nervature di rinforzo della parte inferiore e fermi dei perni pesanti e sicuri. | Impedisce agli alloggiamenti in fusione di flettersi o di spezzare i perni girevoli quando l'equipaggio apre i coperchi pesanti e aspirati. |
| 4. Supporto di fissaggio e vestibilità della biancheria da letto | Assicurarsi che le svasature delle viti di montaggio siano centrate in modo preciso senza sbavature e verificare che le piastre di supporto con bullone passante siano specificate per tutti i punti di trazione del portello strutturale. | Distribuisce uniformemente i carichi d'urto dinamici nella struttura dello scafo, prevenendo la rottura del gelcoat, l'estrazione delle viti e lo schiacciamento del nucleo del ponte. |
6. Hardware di approvvigionamento costruito per il vero servizio marittimo
L'hardware del portello non dovrebbe mai essere un ripensamento nella progettazione della nave. Quando una cerniera si spezza, una serratura si blocca o un anello di trazione si stacca sull'acqua, al proprietario della barca non interessa quale marca di hardware è stato installato: ritiene il costruttore della barca responsabile del guasto. Insistendo su hardware progettato con raggi adeguati per alleviare le sollecitazioni, contorni autodrenanti, meccanismi interni robusti e finiture di fonderia pulite, i costruttori di barche possono proteggere la reputazione del loro marchio, semplificare il montaggio della catena di montaggio ed eliminare costose chiamate di assistenza in garanzia.
Ingegneria dell'hardware marino personalizzato e produzione OEM
Andy Marine è specializzata in soluzioni hardware marine in acciaio inossidabile OEM e ODM, collaborando con costruttori di yacht, architetti navali e distributori marini in tutto il mondo.
Dalle revisioni della progettazione per la produzione (DFM) e lo sviluppo di strumenti personalizzati alla fusione di precisione, alla lavorazione CNC multiasse, all'elettrolucidatura e ai test in batch, il nostro team di ingegneri lavora direttamente con il vostro staff tecnico per garantire che ogni raccordo, cerniera e meccanismo di bloccaggio del portello funzioni in modo affidabile in condizioni di carichi oceanici reali.
Contatta oggi stesso il nostro dipartimento di ingegneria per rivedere le specifiche hardware del tuo ponte o discutere i requisiti degli strumenti personalizzati per la tua prossima costruzione di produzione.


